Yöntem seçimi parçanın tanımıyla başlar
Bir kompozit parçanın hangi yöntemle üretileceğine yalnızca malzeme adına bakılarak karar verilemez. Karbon fiber bir kapak, kalın bir bağlantı plakası ve ince bir pervane farklı kalıp ve proses ihtiyaçları doğurabilir. Parça boyutu, eğrilikler, yerel kalınlıklar, yüzey beklentisi ve üretim adedi başlangıç girdileridir.
Ayrıca hangi özelliklerin kontrol altında tutulacağı belirlenmelidir. Montaj yüzeyindeki tolerans, ağırlık sınırı veya iki yüzün de kalıpla şekillenmesi ihtiyacı yöntem seçimini değiştirebilir. Prototipte işe yarayan üretim düzeni, adet arttığında işçilik ve çevrim süresi bakımından yeniden ele alınabilir.
Vakum infüzyonda reçine akışı planlanır
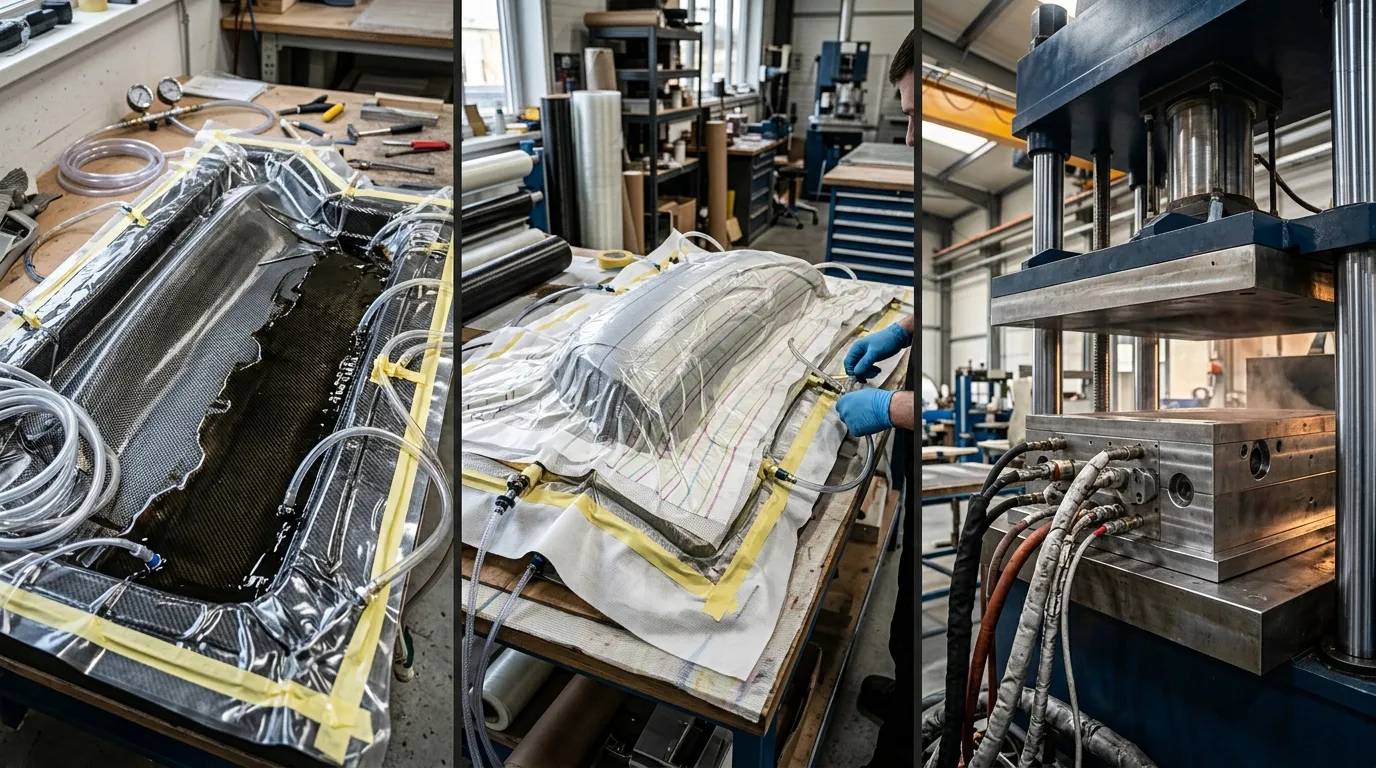
Vakum infüzyonda kuru takviye malzemeleri kalıba yerleştirilir ve torba altında oluşturulan basınç farkıyla reçine yapıya ilerletilir. Elyafların yerleşimi, reçine girişleri ve vakum çıkışları birlikte planlanmalıdır. Amaç, reçinenin tüm gerekli bölgelere uygun süre içinde ulaşmasıdır.
Reçine viskozitesi, çalışma süresi, sıcaklık ve takviyenin geçirgenliği akışı etkiler. Akışın bazı kenarlardan gereğinden hızlı ilerlemesi, diğer bölgeler tamamlanmadan çıkışa ulaşmasına neden olabilir. Bu nedenle yalnızca güçlü bir pompa kullanmak yeterli değildir. Torbanın sızdırmazlığı, akış yardımcıları ve reçine tüketimi de kontrol edilir.
Vakum torbalamada sıkıştırma düzeni önemlidir
Vakum torbalama daha geniş bir işlem grubunu tarif eder. Islak yatırılmış laminat veya uygun bir prepreg sistemi, torba altında sıkıştırılabilir. İnfüzyondan farklı olarak reçine çoğunlukla takviyeye önceden uygulanmış ya da malzemenin içinde hazır bulunur.
Torba ve yardımcı katmanların görevi, havanın uzaklaştırılmasını ve tasarlanan sıkıştırmanın sağlanmasını desteklemektir. Torbanın iç köşelerde yüzeye oturmadan köprü yapması, yerel basınç aktarımını bozabilir. Ayırıcı film, soyma kumaşı ve hava tahliye katmanları malzeme sistemine göre seçilir. Reçineyi gereğinden fazla uzaklaştırmak da uygun bir üretim hedefi değildir.
Sıcak preste basınç ve sıcaklık birlikte yönetilir
Sıcak pres uygulamalarında malzeme, uygun kalıp düzeni içinde ısı ve mekanik basınç altında şekillendirilip kürlenebilir. Kalıp kapanması, malzeme miktarı, akış davranışı ve sıcaklık dağılımı sonuç üzerinde belirleyicidir. Yöntemin ayrıntıları kullanılan malzeme sistemine ve parça geometrisine bağlıdır.
Uygun projelerde iki yüzün kontrolü, kalınlık tekrarı ve çevrim planlaması açısından avantaj elde edilebilir. Buna karşılık kalıp yatırımı, pres kapasitesi ve parça erişimi değerlendirilmelidir. Basıncı veya sıcaklığı artırmak tek başına kaliteyi yükseltmez; elyaf hareketi, reçine kaybı ve eksik dolum gibi durumlar da kontrol edilmelidir.
Karşılaştırma aynı kabul kriterleriyle yapılmalıdır
Bir yöntemi diğerinden üstün ilan etmek yerine, aynı işlevi yerine getiren bitmiş parçalar karşılaştırılmalıdır. Hedef ağırlık, kritik ölçüler, yüzey kalitesi, gereken testler ve üretim miktarı ortak olmalıdır. Yalnızca ilk numune maliyetine bakmak, seri üretimdeki işçilik veya kalıp bakımını gözden kaçırabilir.
Kürleme ve gerekiyorsa son kür işlemi, reçine üreticisinin verileri ve parça gereksinimleriyle uyumlu olmalıdır. Kalıptan çıkabilecek sertliğe ulaşmak, bütün mekanik ve ısıl özelliklerin elde edildiği anlamına gelmez. Proses planında bekleme, ısıtma, soğutma ve son işlemler de tanımlanmalıdır.
Tulkas üretim yöntemini nasıl belirler?
Tulkas'ın aktif üretim yöntemleri arasında sıcak pres, vakum infüzyon ve vakum torbalama bulunur. Teknik değerlendirmede parçanın geometri, tolerans, yüzey, yapısal performans ve adet beklentileri birlikte incelenir. Malzeme ve kalıp yaklaşımı, seçilen yöntemin ihtiyaçlarına göre planlanır.
Sık Sorulan Sorular
Vakum torbalama ve vakum infüzyon aynı işlem midir?
Hayır. İnfüzyonda reçine kuru takviyeye basınç farkıyla ilerletilir. Vakum torbalama ise ıslak yatırılmış veya uygun şekilde önceden reçinelenmiş malzemenin sıkıştırılmasında da kullanılabilir. İnfüzyon bir vakum torbası içerse de iki terim aynı kapsamı anlatmaz.
Daha yüksek basınç her zaman daha kaliteli parça sağlar mı?
Hayır. Gerekli basınç malzeme sistemine, geometriye ve proses tasarımına bağlıdır. Kontrolsüz basınç reçine dağılımını veya elyaf yerleşimini bozabilir. Kalite, malzemenin doğrulanmış işlem aralığında ve tanımlanmış koşullarda üretilmesiyle değerlendirilir.
Aynı parça prototipte ve seride farklı yöntemle üretilebilir mi?
Evet, ancak değişen prosesin parçanın özellikleri üzerindeki etkisi yeniden doğrulanmalıdır. Aynı CAD geometrisinin kullanılması eşdeğer laminat, yüzey veya mekanik davranış garantisi vermez. Gerektiğinde yeni ilk numune ve kontrol planı oluşturulur.
Tulkas otoklav veya RTM üretimi yapıyor mu?
Tulkas'ın sitede belirtilen mevcut aktif üretim yöntemleri arasında otoklav ve RTM bulunmuyor. Bu süreçleri gerektiren projelerde ihtiyaç ve olası çözüm kapsamı teknik değerlendirmede ayrıca netleştirilmelidir.
Parçanıza uygun üretim yolunu belirleyelim
CAD modelinizi, hedef adedi, kritik ölçüleri ve yüzey beklentinizi Tulkas ile paylaşın. Malzeme, kalıp ve üretim yöntemini aynı teknik kapsam içinde birlikte değerlendirelim.