Genel Bakış

Düşük adetli prototip üretimi

Prototip hızı önemlidir ancak tekrarlanabilirlik daha önemlidir Tulkas seri üretime geçişi süreç kontrolü kalıp mantığı ve muayene planlaması gerektiren ayrı bir mühendislik problemi olarak ele alır Doğrulama parça ve programın gerektirdiği durumlarda statik itki üç ve iki nokta eğilme yorulma çekme ve basma testleri gibi fiziksel testlere malzeme sisteminin gerektirdiği durumlarda ise son kürleme işlemine dayanır

Görüşme Planla
Prototipleme ve Seri Üretim

Prototipten üretim prosesine geçiş

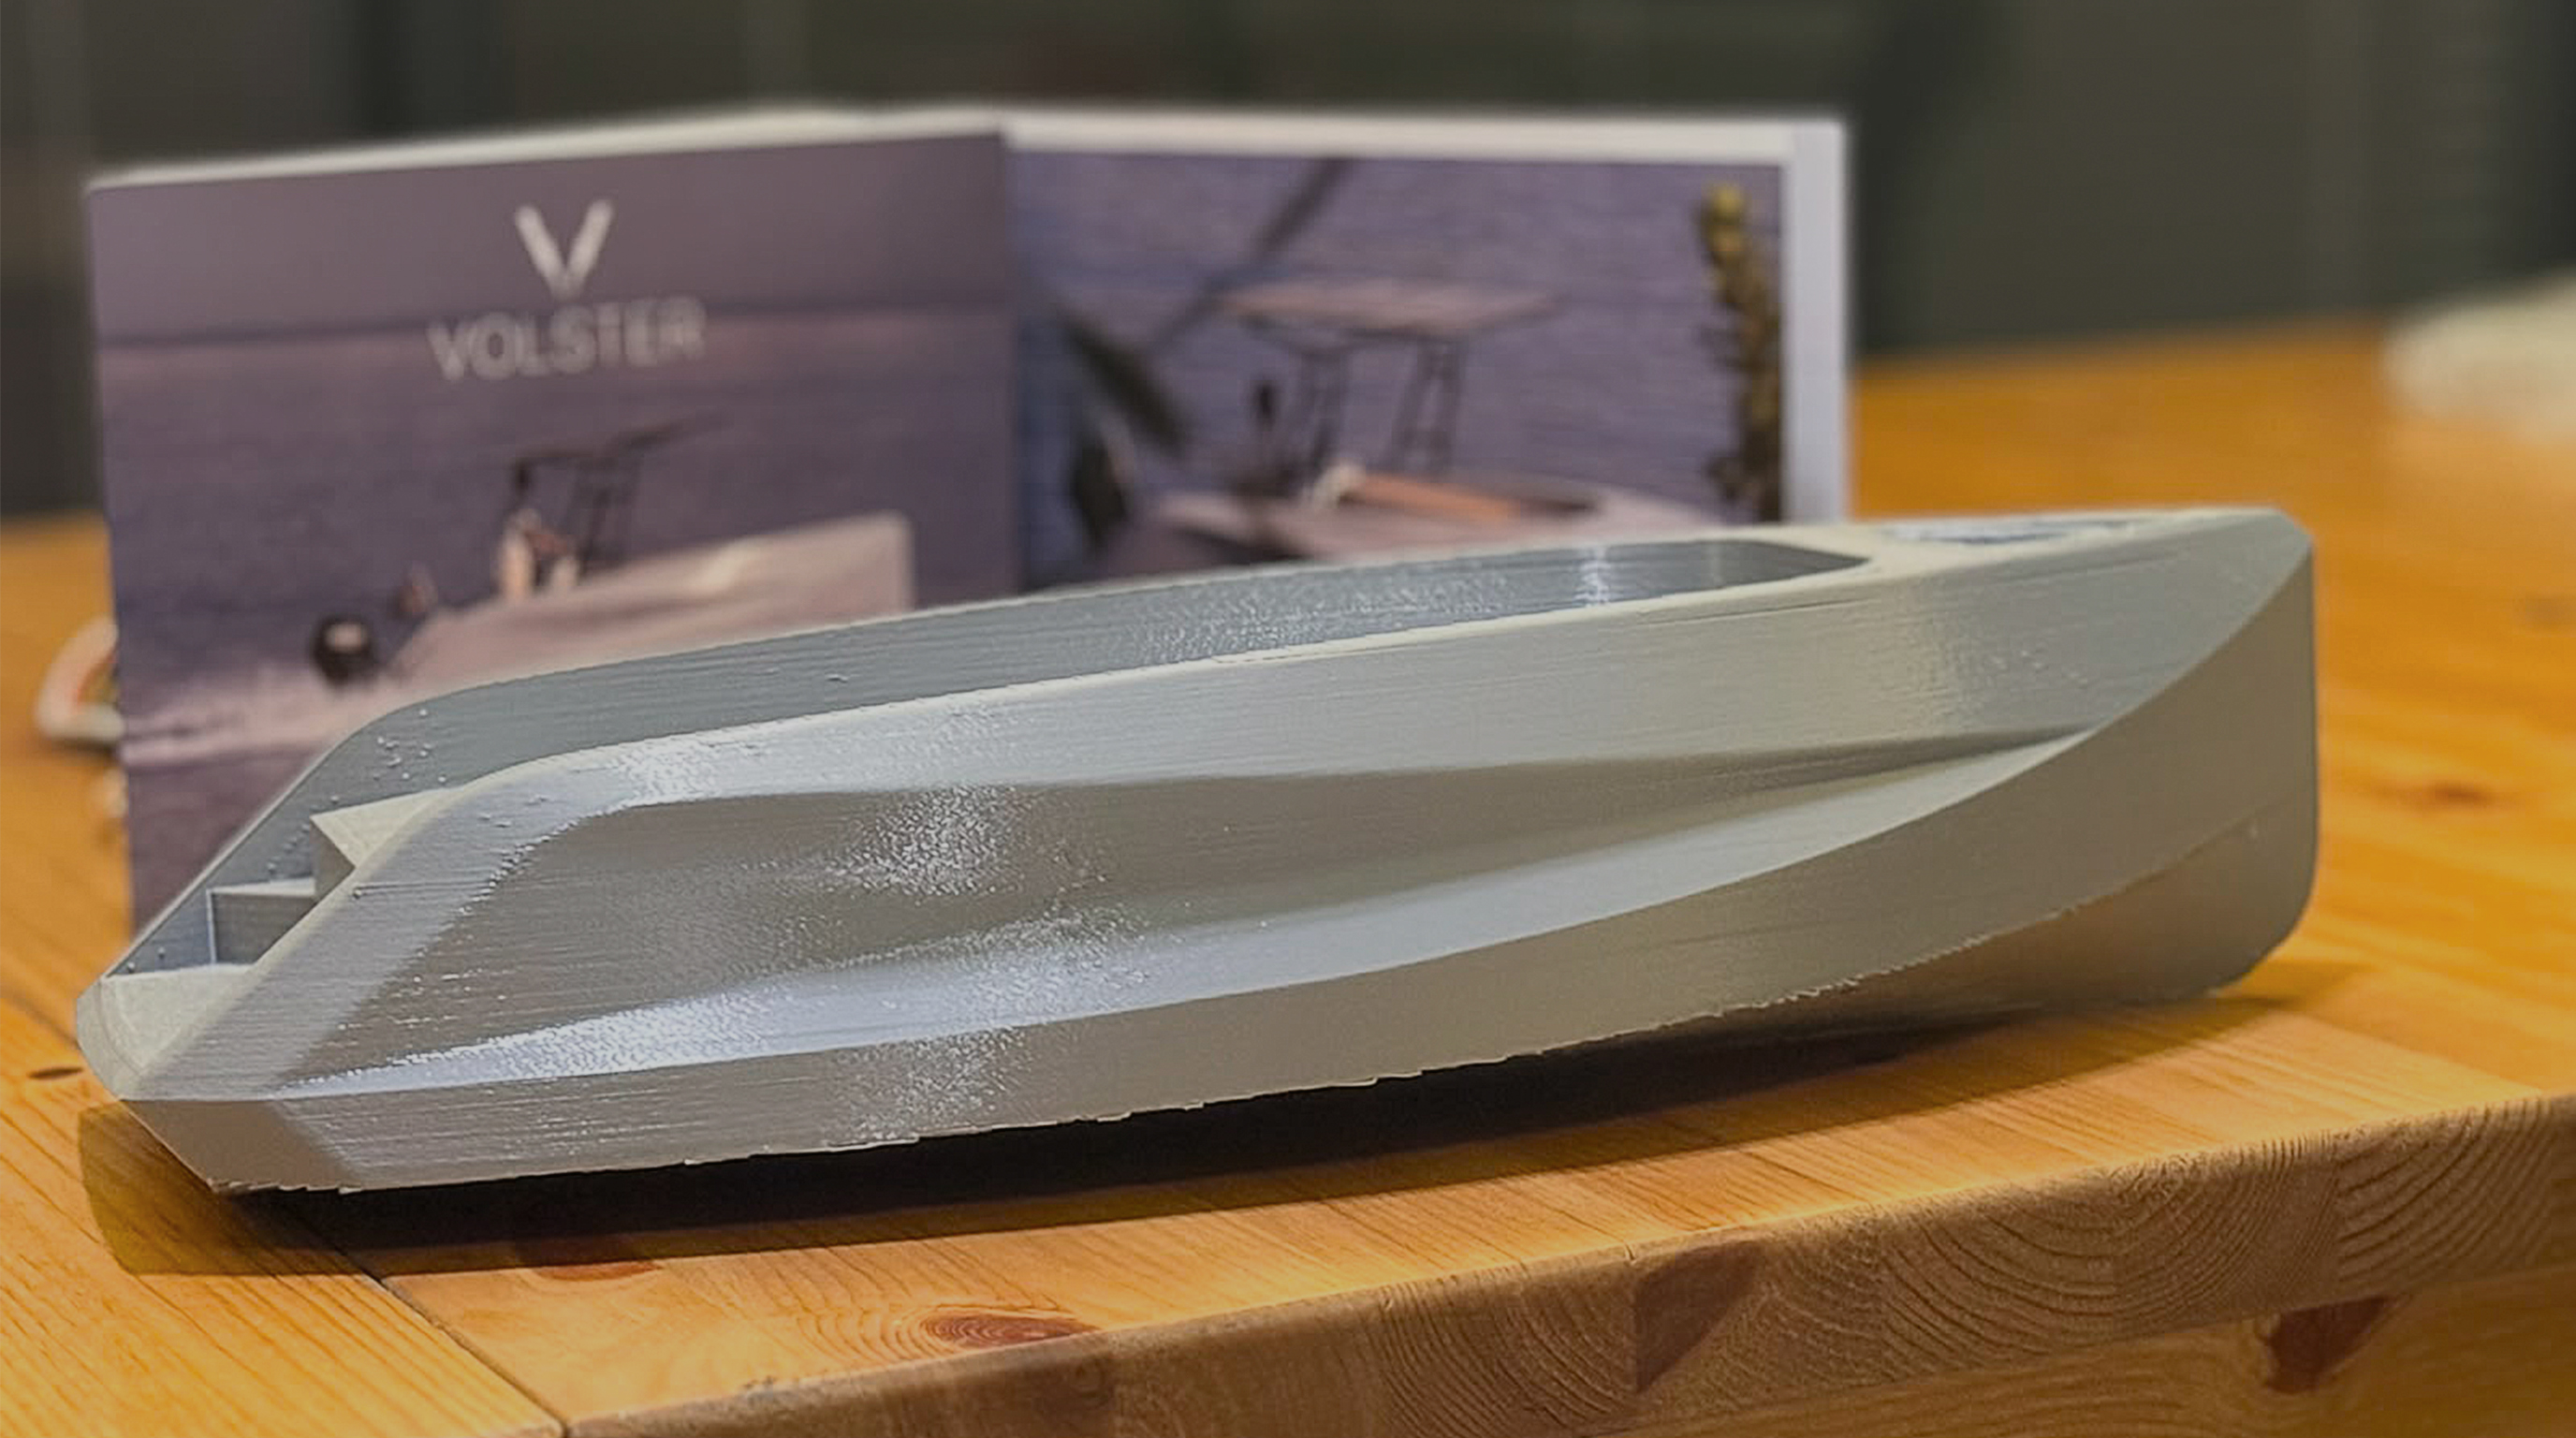
Prototip üretimi yalnızca parçanın ilk fiziksel örneğini elde etmek için değil üretim yöntemini sınamak için de kullanılır Geometri kalıp davranışı laminasyon uygulaması parça çıkarma ve gerekli son işlemler ilk üretimler sırasında değerlendirilir Elde edilen sonuçlar sonraki iterasyonların ve tekrarlı üretim prosesinin geliştirilmesinde kullanılır

Görüşme Planla

Prototipleme ve Seri Üretim

Üretim ölçeklendirme planlaması

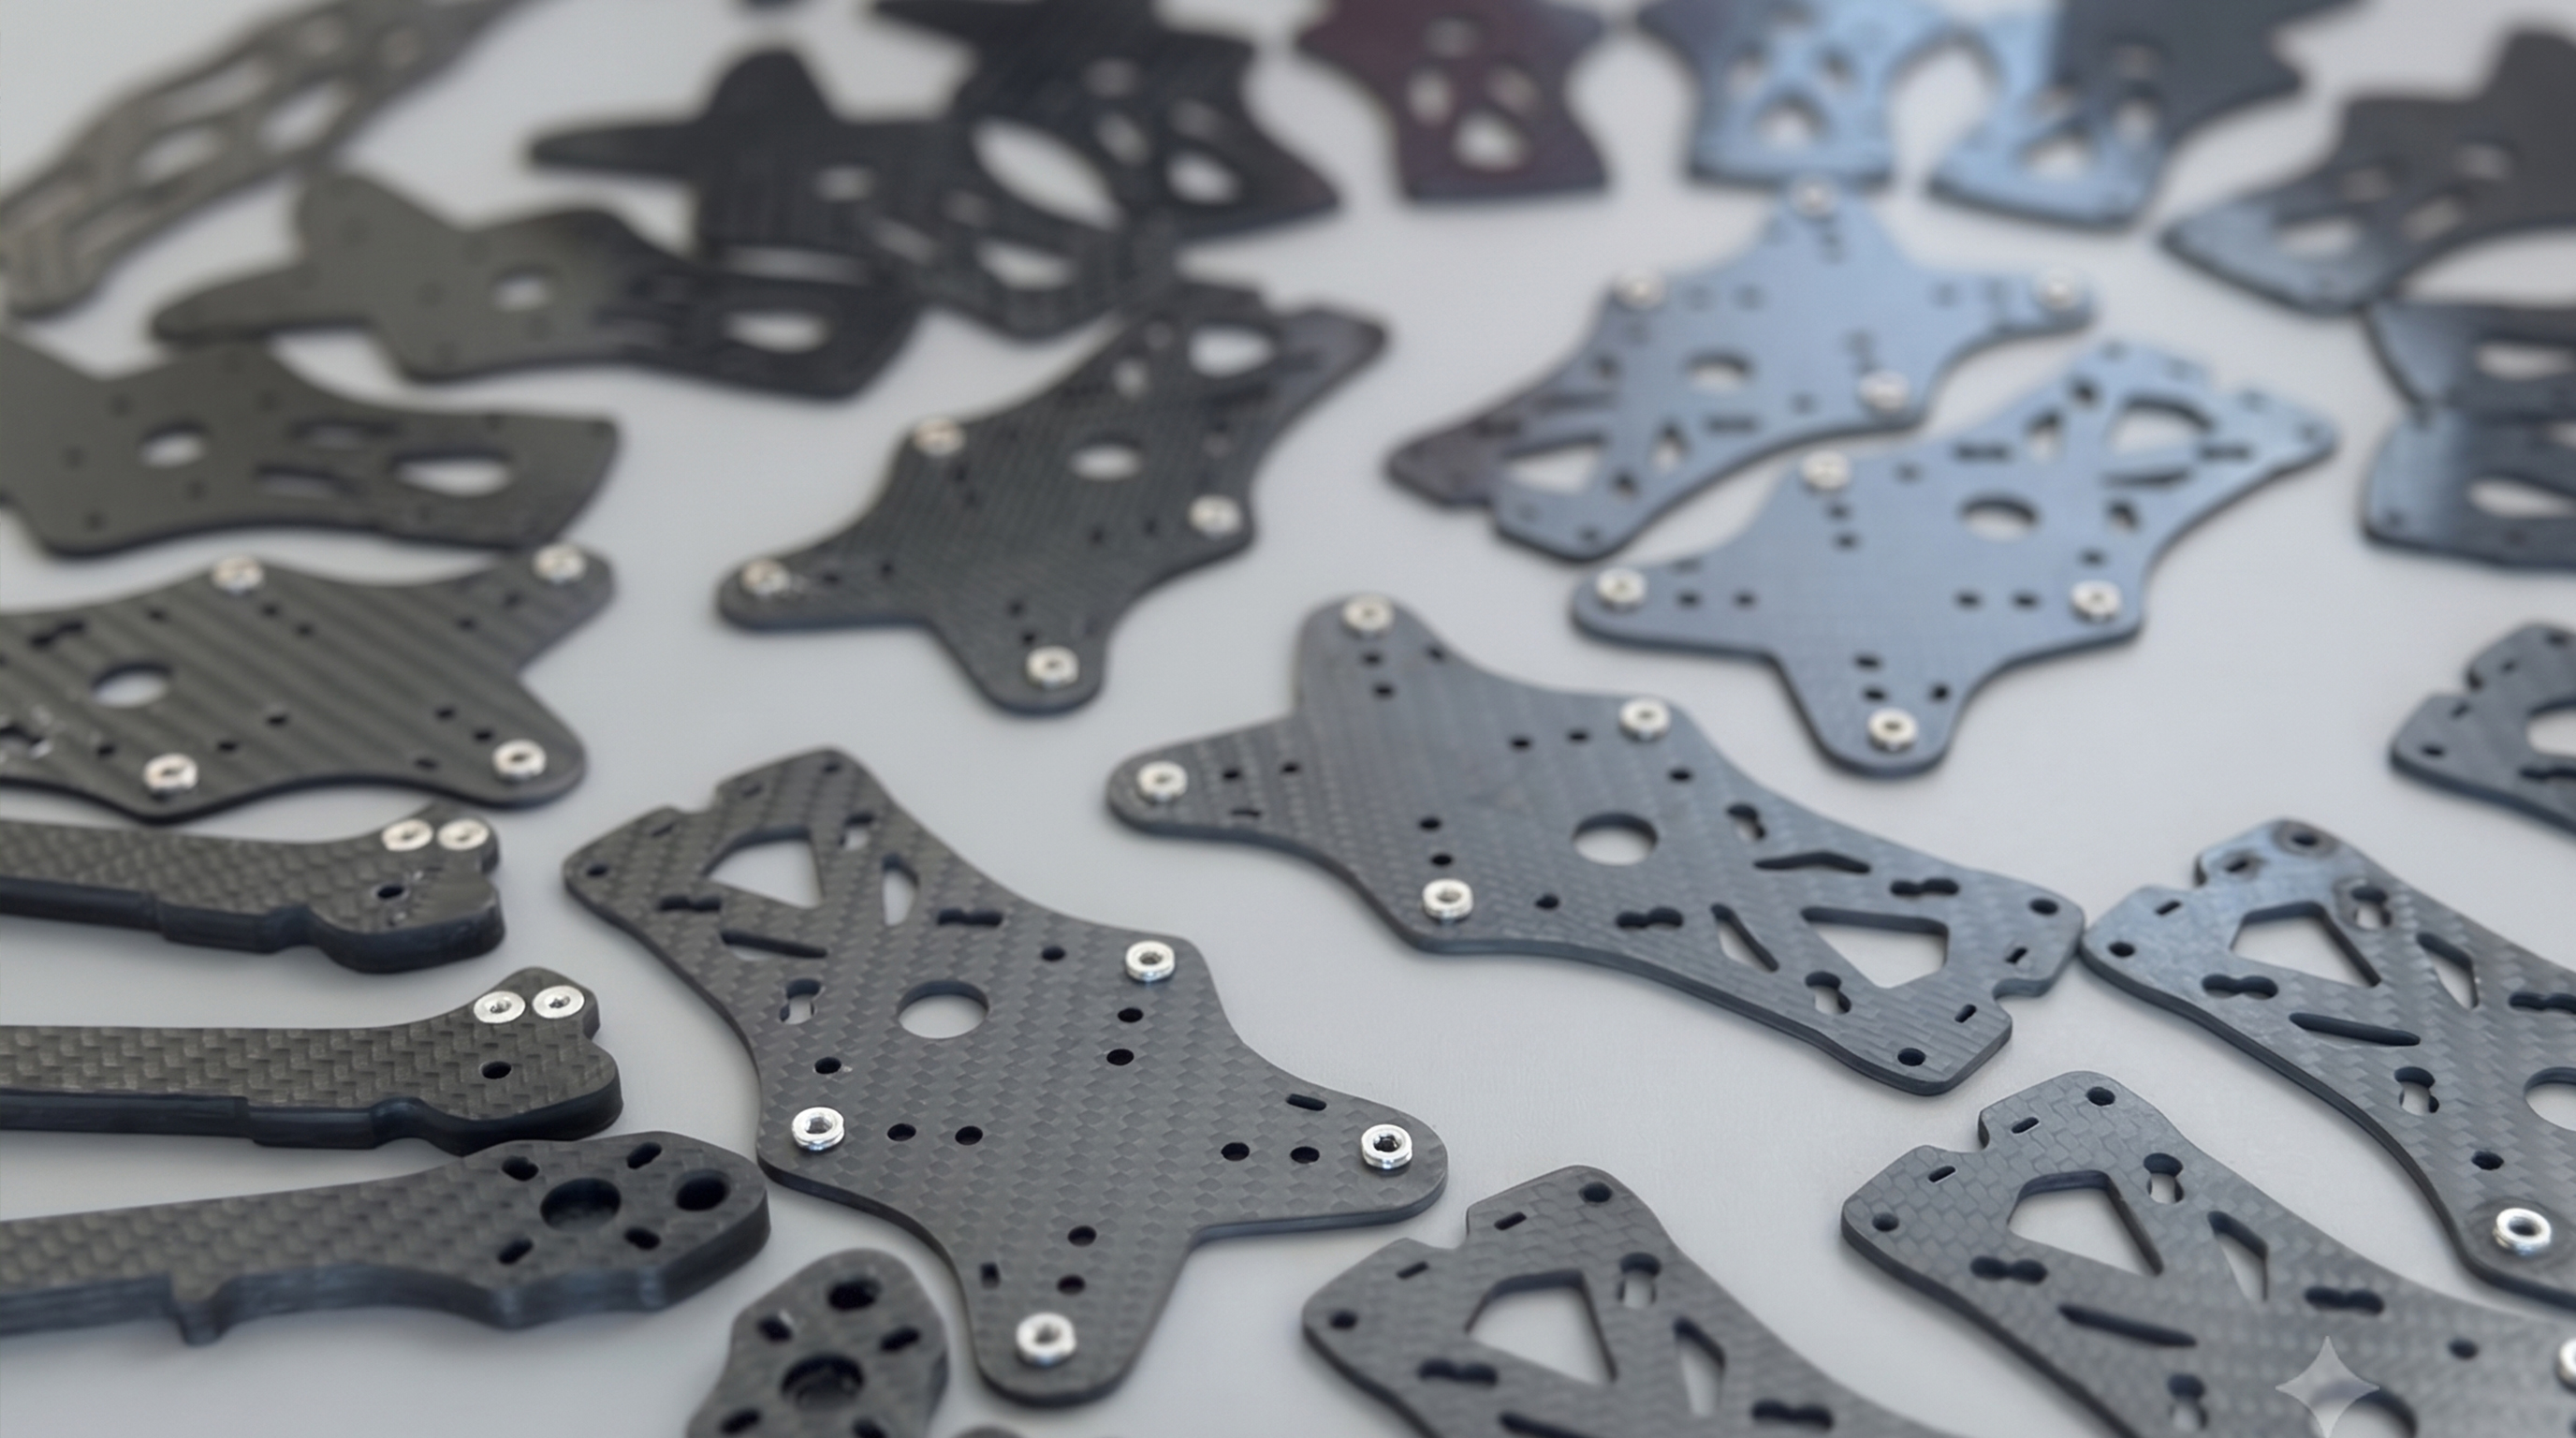
Bir parçanın birkaç adet üretilebilmesi ile düzenli biçimde seri olarak üretilebilmesi farklı proses gereksinimleri doğurur Üretim hacmi yükseldikçe çevrim süresi takım kapasitesi operasyon sırası kalite kontrol noktaları ve malzeme akışı daha kritik hale gelir Tulkas prototip aşamasında edinilen üretim bilgisini kullanarak sürecin kontrollü şekilde ölçeklendirilmesini hedefler

Görüşme Planla

Genel Bakış

Prototip hızı önemlidir ancak tekrarlanabilirlik daha önemlidir Tulkas seri üretime geçişi süreç kontrolü kalıp mantığı ve muayene planlaması gerektiren ayrı bir mühendislik problemi olarak ele alır Doğrulama parça ve programın gerektirdiği durumlarda statik itki üç ve iki nokta eğilme yorulma çekme ve basma testleri gibi fiziksel testlere malzeme sisteminin gerektirdiği durumlarda ise son kürleme işlemine dayanır

Girişimler ve AR-GE Projeleri

Düşük adetli prototip üretimi

Revizyon döngüsü yönetimi

Savunma Sanayii
Öne Çıkanlar

Öne Çıkanlar

Düşük adetli prototip üretimi Revizyon döngüsü yönetimi

Yaklaşım

Yaklaşım

Prototip hızı önemlidir ancak tekrarlanabilirlik daha önemlidir Tulkas seri üretime geçişi süreç kontrolü kalıp mantığı ve muayene planlaması gerektiren ayrı bir mühendislik problemi olarak ele alır Doğrulama parça ve programın gerektirdiği durumlarda statik itki üç ve iki nokta eğilme yorulma çekme ve basma testleri gibi fiziksel testlere malzeme sisteminin gerektirdiği durumlarda ise son kürleme işlemine dayanır

Sorularınız mı var?

İşte bazı yanıtlar.

Tüm soruları görüntüle

Statik itki üç ve iki nokta eğilme yorulma çekme ve basma testlerini gerçekleştiriyoruz Belirli bir projede yetkin bir iş ortağı üzerinden bu gereksinim karşılanmadıkça ultrasonik tarama CMM veya üçüncü taraf akreditasyonlu test kabiliyeti iddiasında bulunmuyoruz

Sabit bir sayı olarak hayır kapasite parçaya kalıba ve kullanılan yönteme bağlıdır Genel bir değer yayımlamak yerine her proje için ayrıca kapsamlandırılır

Süreç kontrolü kalıp mantığı ve muayene planlaması resmîleştirilir Prototip aşamasında gerektiğinde esnek yürütülebilen toleranslar iş talimatları ve revizyon kontrolü kesinleştirilir