Kompozit Üretim
Üretim kalitesi, ilk kat serilmeden önce başlar.
Üretime geçmeden önce malzeme sistemini, laminasyon yaklaşımını, kalıp davranışını, kontrol kriterlerini ve tekrarlanabilirlik hedeflerini tanımlarız.
Görüşme Planla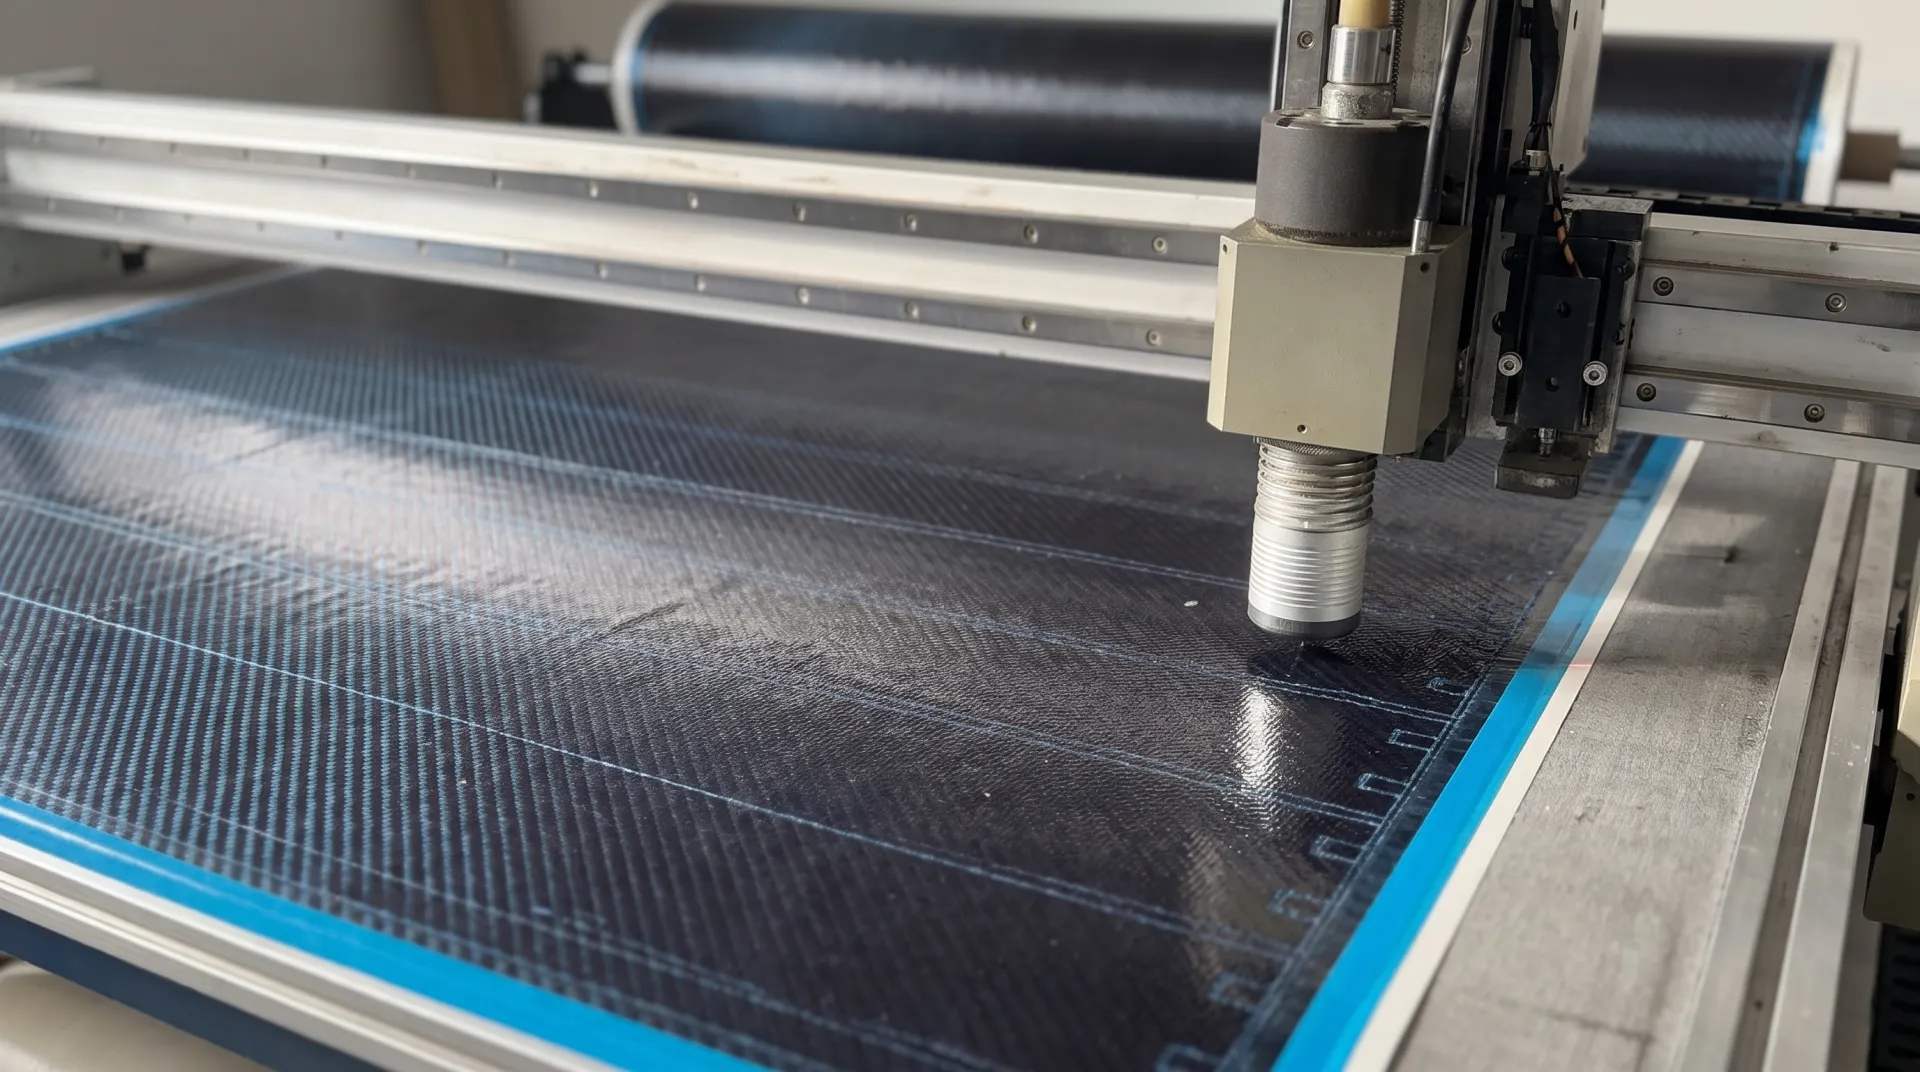
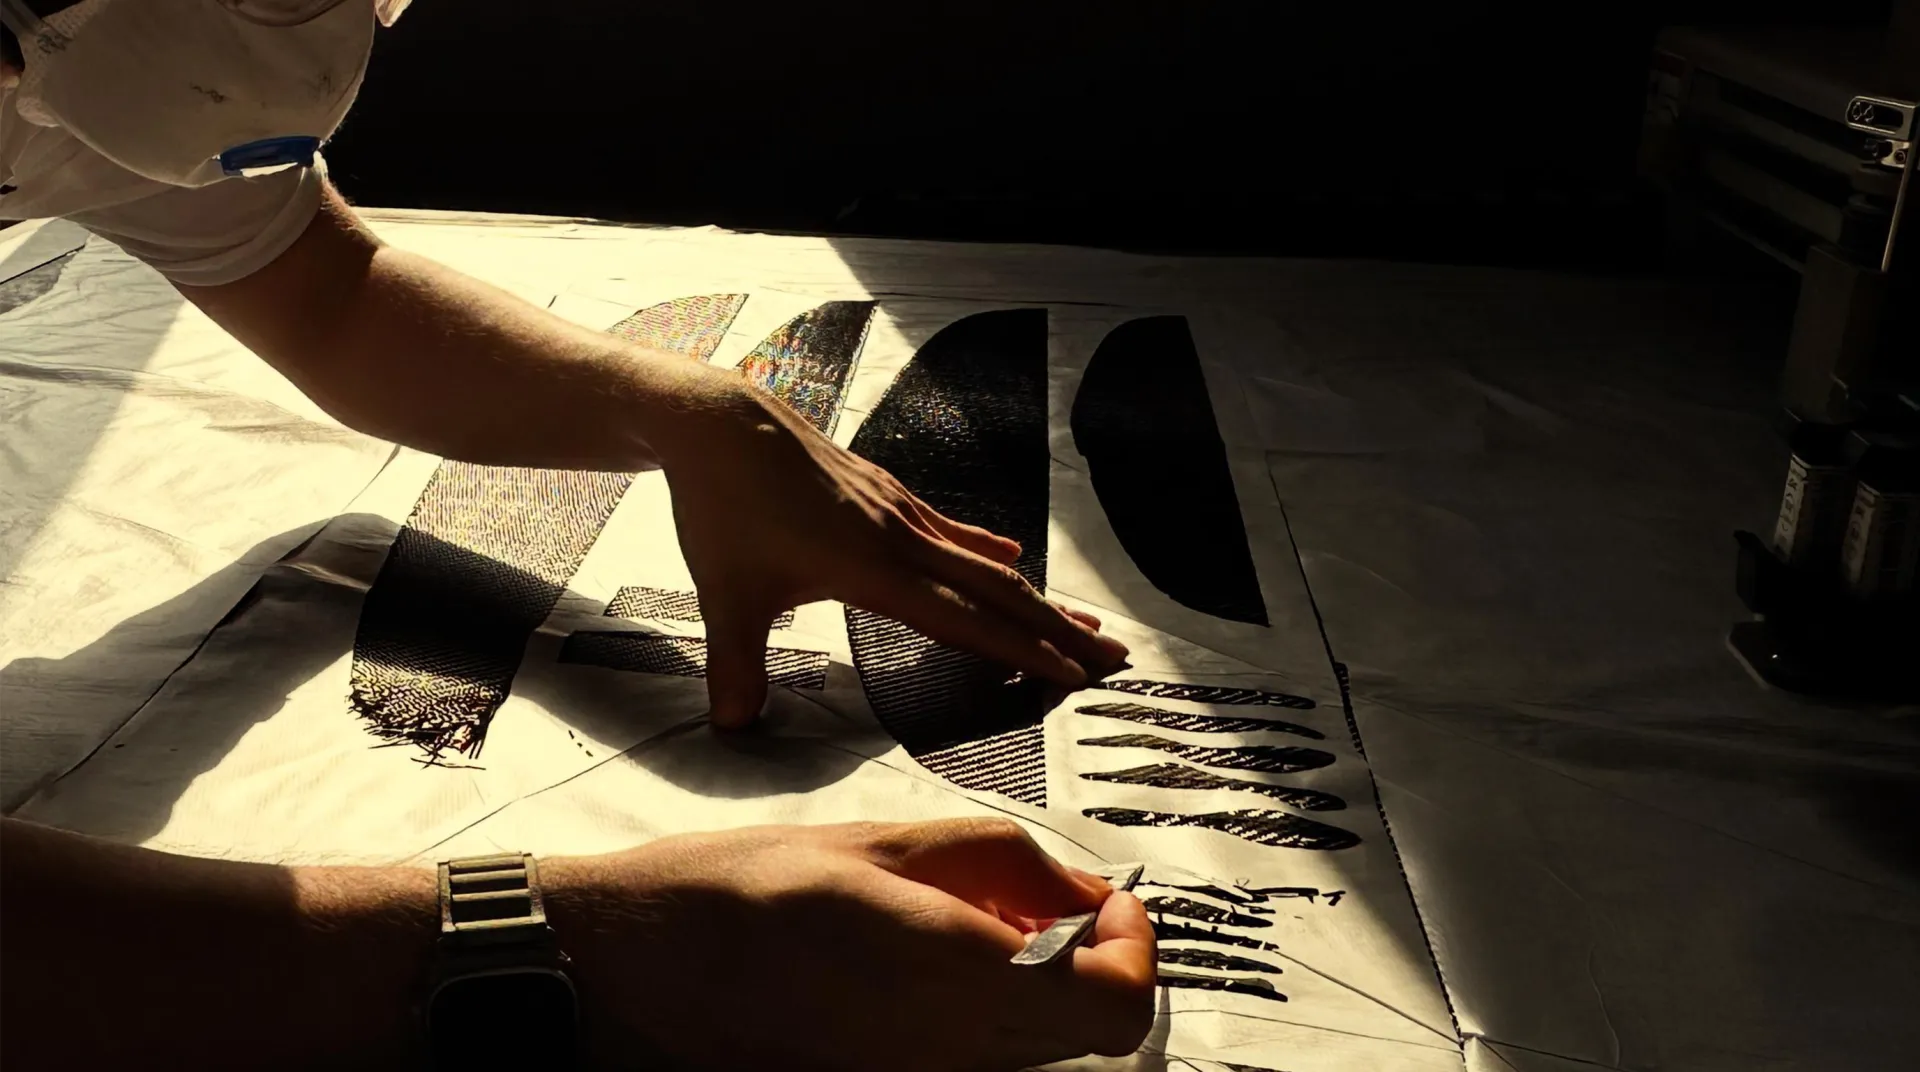
Tulkas'ta kompozit üretim yalnızca çıktı hacmine göre değil, süreç disiplini esas alınarak planlanır. Yöntem; geometri, toleranslar, yüzey beklentileri, yapısal hedefler ve proje temposuna göre aktif olarak yürüttüğümüz süreçler arasından seçilir: sıcak pres kalıplama, vakum infüzyon, vakum torbalama, el yatırması, SMC, BMC, son kürleme ve vakum döküm poliüretan. Her yöntem her parçaya uygun değildir; uygunluk kalıp çalışmalarına başlamadan önce belirlenir.
İHA Gövde BileşenleriVakum infüzyon
Roket Kovanı
Vakum torbalama • El yatırması • SMC ve BMC kalıplama
Şu anda kullanmıyoruz. Aktif üretim yöntemlerimiz sıcak pres kalıplama, vakum infüzyon, vakum torbalama, el yatırması, SMC, BMC, son kürleme ve vakum döküm poliüretandır. Bir proje gerçekten otoklav veya RTM gerektiriyorsa bu ihtiyaç açıkça kapsamlandırılır ve şeffaf biçimde belirtilir.
Yöntem kesinleştirilmeden önce geometri, tolerans beklentileri, yüzey gereksinimleri, yapısal hedefler ve üretim hacmi birlikte değerlendirilir. Aynı parça prototip aşamasında ve seri üretimde farklı yöntemlerle üretilebilir.
Hayır. Sıcak pres kalıplama, vakum infüzyon, vakum torbalama, el yatırması, SMC, BMC, son kürleme ve vakum döküm poliüretan; farklı geometrilere ve üretim hacimlerine uygundur. Varsayılan tek bir yöntem uygulamak yerine yöntem parçaya göre eşleştirilir.
Uçan, hareket eden ve yüksek performans gerektiren sistemler için mühendislik odaklı kompozit çözümler.
Teklif AlTasarımdan üretime, her detay hassasiyetle geliştirilir.
Görüşme PlanlaHafif, dayanıklı ve ileri kompozit teknolojilerle kritik sektörlere çözüm sunuyoruz.
İletişime GeçPlatformunuza uyarlanmaya hazır standart kompozit ürünler.
Teklif Al