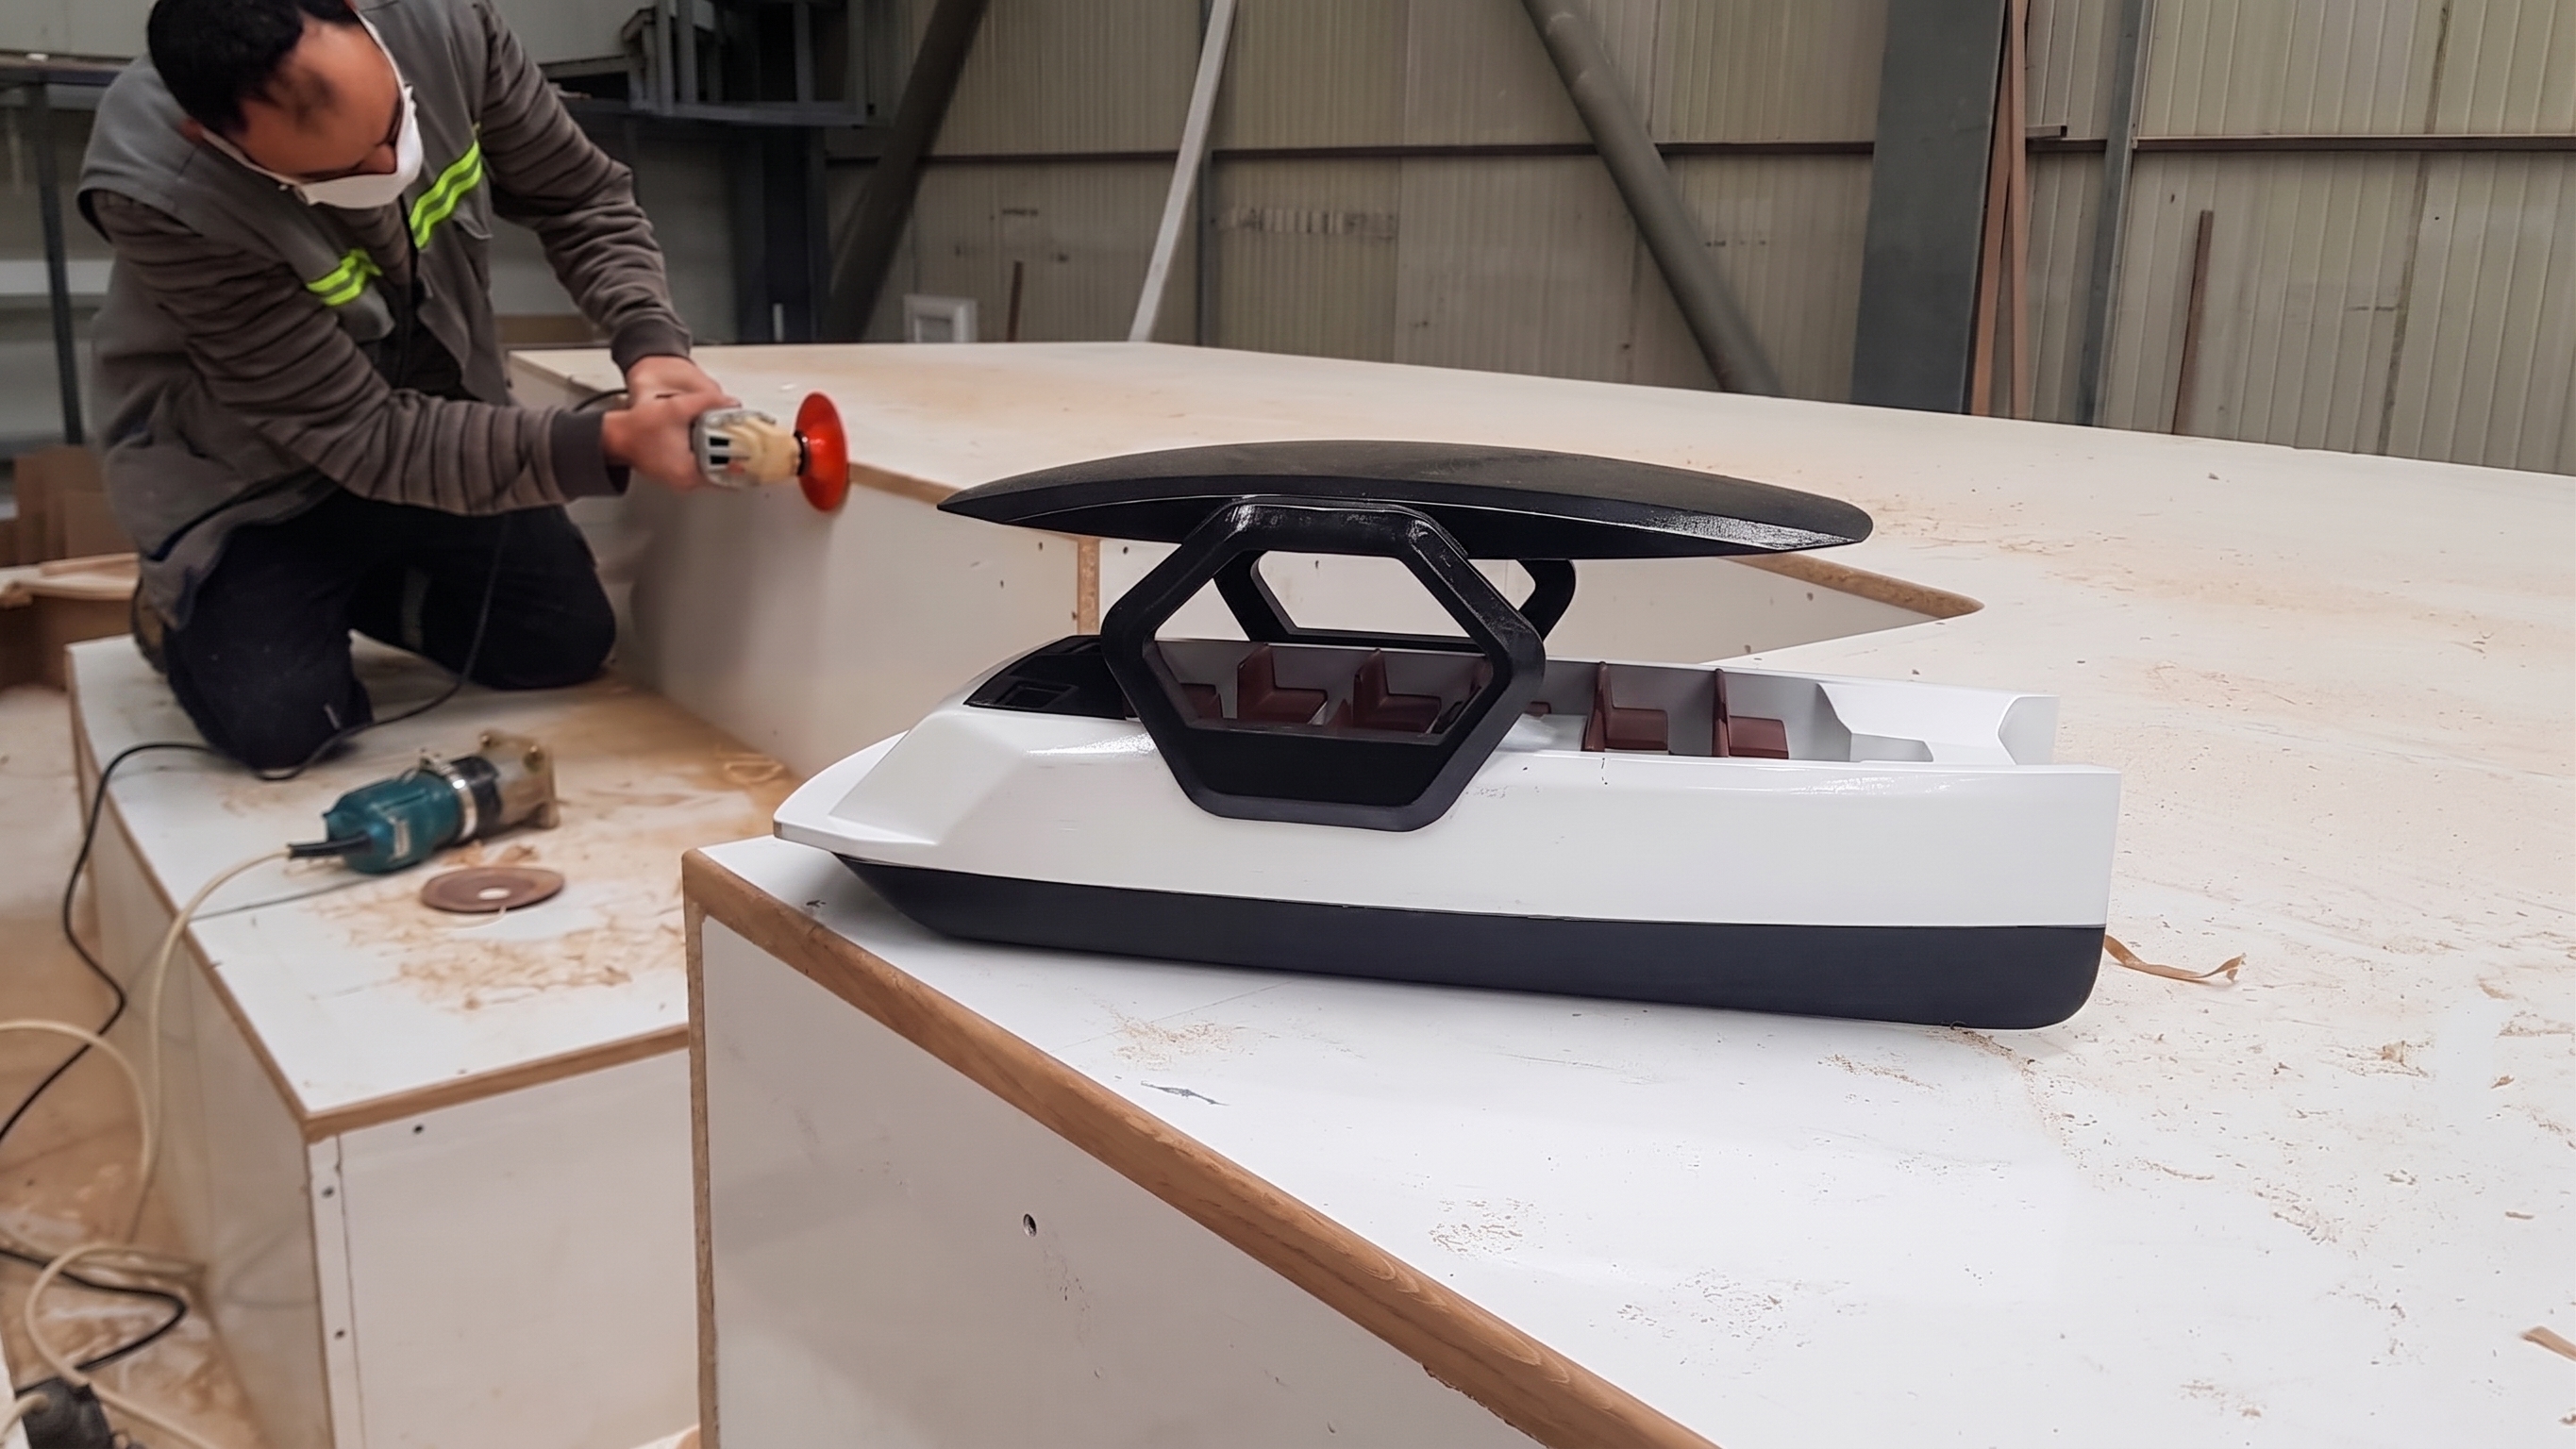
Prototipin çalışması seri üretimin hazır olduğu anlamına gelmez
Kompozit ürün geliştirmede ilk numunenin kalıptan çıkması önemli bir kilometre taşıdır Ancak bu numunenin işlevini yerine getirmesi aynı parçanın onlarca veya yüzlerce kez aynı kaliteyle üretilebileceğini göstermez Prototip üretiminde usta müdahalesi elle düzeltme uzun çevrim süresi ve yüksek tolerans kabul edilebilir Seri üretimde ise bunların her biri maliyet ve kalite riski oluşturur
Seri üretime geçiş yalnızca adet artırmak değil prototip sırasında öğrenilen bilgiyi proses standardına dönüştürmektir
İster ve kabul kriterlerini baştan tanımlamak
Parça üretildikten sonra hangi ölçünün kritik olduğuna karar vermek geç kalınmış bir adımdır Tasarım aşamasında işlevsel yüzeyler bağlantı bölgeleri ağırlık sınırı yüzey beklentisi mekanik test ve kabul kriterleri tanımlanmalıdır
Her ölçünün aynı toleransta tutulması maliyeti gereksiz yükseltir Gerçek performansı etkileyen kritik karakteristikler belirlenmeli diğer alanlarda üretime uygun toleranslar kullanılmalıdır
Prototip kalıbı ile üretim kalıbı arasındaki fark
Prototip kalıbının görevi hızlı ve düşük maliyetli öğrenme sağlamaktır Yüzey ömrü çevrim sayısı veya otomasyon ikinci planda kalabilir Üretim kalıbı ise ölçü kararlılığı ısıl çevrim söküm kolaylığı bakım operatör ergonomisi ve tekrarlanabilirlik için tasarlanır
En sık görülen hatalardan biri ilk prototip kalıbıyla seri üretime devam etmeye çalışmaktır Kalıp kısa sürede aşınabilir parça ölçüleri kayabilir veya her ürün için yoğun el işçiliği gerekebilir
Katman planı ve malzeme standardı
Kompozit parçada malzeme adı tek başına yeterli değildir Kumaş tipi gramaj elyaf yönü kesim geometrisi ek yerleri reçine sistemi çekirdek yapıştırıcı ve insertler ürün ağacında tanımlanmalıdır
Katman yerleşim sırası ve yönü operatör yorumuna bırakılırsa parçalar arasında rijitlik ve ağırlık farkı oluşur Kesim şablonları numaralandırılmış ply-book ve görsel iş talimatları tekrarı güçlendirir
Proses parametrelerinin kayıt altına alınması
Vakum seviyesi reçine oranı karışım süresi ortam sıcaklığı kürleme çevrimi pres basıncı ve kalıptan çıkarma zamanı ürün kalitesini etkiler Seri üretimde yalnızca final parçayı kontrol etmek yeterli değildir prosesi de izlemek gerekir
Proses kaydı bir hata oluştuğunda kök neden analizini mümkün kılar Aynı zamanda müşteri revizyonu veya malzeme değişikliğinin etkisini karşılaştırmak için veri sağlar
İlk parça onayı ve pilot seri
Revize edilen kalıp ve prosesle üretilen ilk parçalar seri üretim kabul kriterlerine göre ölçülmelidir Boyut ağırlık yüzey bağlantı uyumu ve proje kapsamındaki mekanik testler doğrulanır
Ardından küçük bir pilot seri üretmek tek numunede görünmeyen proses değişkenliğini ortaya çıkarır Parçalar arası sapma çevrim süresi ve operatör bağımlılığı bu aşamada değerlendirilir
Kalite kontrol ve izlenebilirlik
Girdi malzemelerinin lot kayıtları üretim tarihi operatör kalıp numarası proses parametreleri ölçüm sonucu ve revizyon seviyesi ürünle ilişkilendirilmelidir Görev kritik projelerde seri numarası ve test kaydı daha da önem kazanır
Kalite kontrol sadece son kontrolde kusur ayıklamak değildir Girdi kontrolü proses içi kontrol ve final kontrol birlikte tasarlanır Kusuru oluştuktan sonra bulmak yerine oluşmasını engellemek hedeflenir
Tulkas'ın prototipten üretime çalışma modeli
Tulkas teknik ister tasarım analiz kalıp kompozit üretim test ve revizyon adımlarını tek bir geliştirme döngüsü olarak ele alır Düşük adet prototiplerde hızlı öğrenme hedeflenir ürün olgunlaştıkça kalıp iş talimatı ve kontrol planı seri üretim ihtiyacına göre geliştirilir
Amaç sadece parçayı teslim etmek değil teknik resim üretim kartı kontrol planı test sonucu ve revizyon geçmişiyle sürdürülebilir bir üretim altyapısı oluşturmaktır
Sık Sorulan Sorular
Prototip kalıbı seri üretimde kullanılabilir mi?
Bazı düşük adet projelerde kullanılabilir ancak kalıp ömrü ölçü kararlılığı çevrim süresi ve işçilik ihtiyacı seri üretim hedefiyle doğrulanmalıdır
Seri üretim için en önemli doküman nedir?
Tek bir doküman yeterli değildir Teknik resim ürün ağacı katman planı iş talimatı kontrol planı ve revizyon kaydı birlikte çalışır
Pilot seri neden gereklidir?
Tek numune proses değişkenliğini göstermez Pilot seri parçalar arası sapmayı çevrim süresini ve kalite planının etkinliğini ortaya çıkarır
Sonuç
Kompozit prototipinizi tekrarlanabilir ürüne dönüştürmek için mevcut CAD numune ve üretim hedefinizi Tulkas ile paylaşın