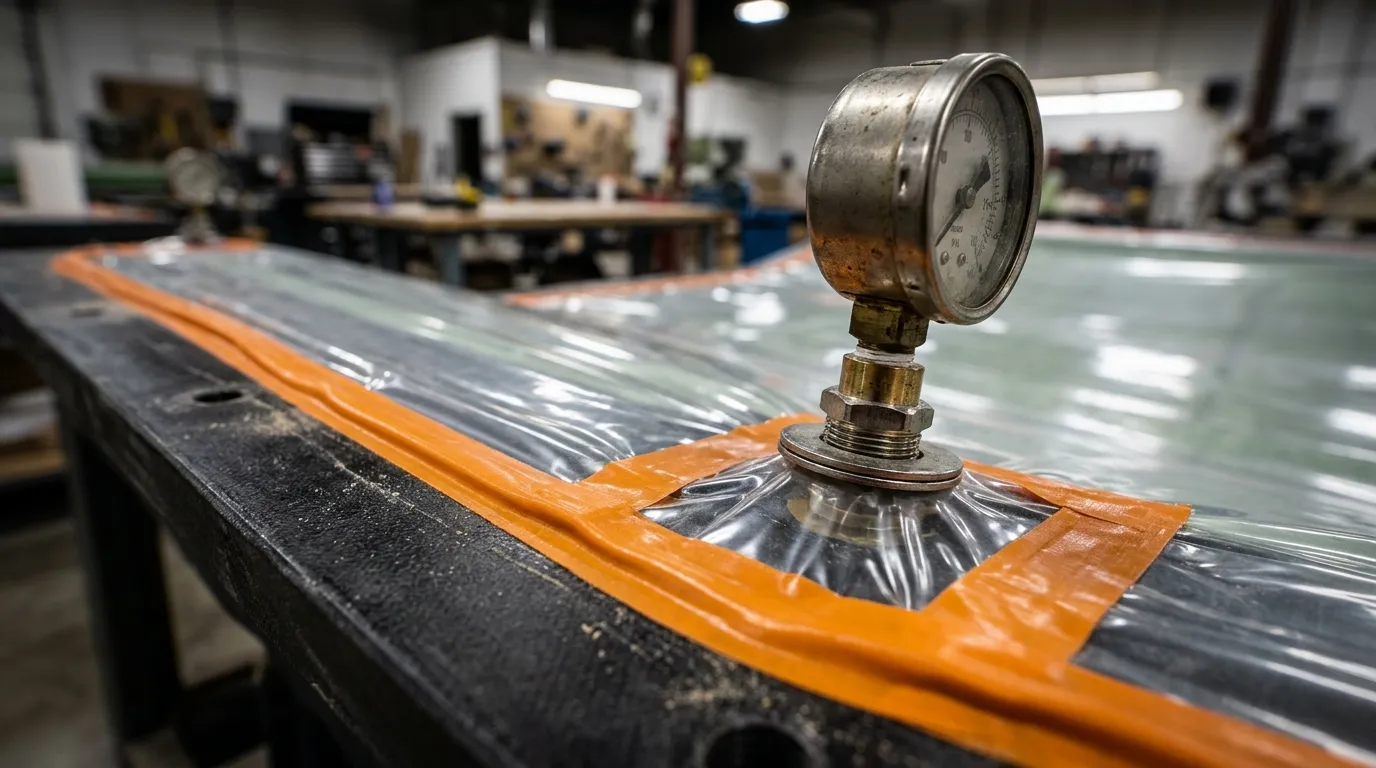
Pompanın çalışması sızdırmazlık kanıtı değildir
Kompozit üretiminde vakum sistemi, yalnızca pompadan oluşmaz. Torba, sızdırmazlık bandı, hortumlar, bağlantılar, reçine tutucu ve kalıp birlikte çalışır. Bu zincirin herhangi bir noktasındaki kaçak, işlem koşullarını değiştirebilir. Pompa yeterli debi sağlıyorsa kaçak varken de göstergede düşük basınç görülebilir.
Burada iki farklı soru vardır: Sistem istenen basınca ulaşabiliyor mu ve bu koşulu tanımlanan süre boyunca koruyabiliyor mu? İlk sorunun olumlu cevaplanması ikinciyi kendiliğinden doğrulamaz. Reçine girişinden önce yapılan sızdırmazlık değerlendirmesi, üretim sırasında düzeltmesi zorlaşacak sorunları ortaya çıkarmayı amaçlar.
Kaçaklar hangi noktalarda oluşabilir?
Torba filmindeki küçük bir delinme, sızdırmazlık bandındaki kırışıklık veya hortum bağlantısındaki boşluk hava girişine neden olabilir. Kalıp yüzeyi ve flanş bölgesi de kontrol edilmelidir. Özellikle çok parçalı veya gözenekli bir kalıp, torba sağlam olsa bile sistemin basınç tutmasını zorlaştırabilir.
Geometriye yeterli torba payı bırakılmaması, vakum altında gerilen filmin köşelerde zarar görmesine yol açabilir. Kalıbın ve sarf malzemelerinin sıcaklıkla davranışı da önemlidir. Oda sıcaklığında iyi görünen bir düzenin ısınma boyunca uygun kalacağı varsayılmamalı; kullanılan sarfların işlem koşullarına uygunluğu değerlendirilmelidir.
Basınç tutma testi nasıl yorumlanır?
Sistem hedef koşula getirilip kararlı hale geldikten sonra, tanımlanmış prosedüre göre pompadan izole edilerek basınç değişimi izlenebilir. Ancak testin süresi ve kabul edilen değişim her uygulama için aynı değildir. Sistem hacmi, sıcaklık, malzemenin gaz çıkışı ve ölçüm cihazının özellikleri sonucu etkiler.
Basınç artışının tamamını doğrudan delik büyüklüğüne çevirmek doğru olmaz. Torbanın yerleşmesi ve malzemeden gaz çıkışı da başlangıçta değişim oluşturabilir. Değerlendirme, tanımlı başlangıç koşulları ve zaman kaydıyla yapılmalıdır. Amaç rastgele bir sayıya ulaşmak yerine tekrarlanabilir bir kabul ölçütü oluşturmaktır.
Ölçüm noktası ve basınç birimi neden önemlidir?
Pompa yakınındaki ölçüm, uzun bir hortumun veya akış direnci bulunan hattın ötesindeki koşulu tam olarak temsil etmeyebilir. Parçaya yakın ölçüm, prosesin durumunu anlamaya yardımcı olabilir. Daha karmaşık geometrilerde birden fazla bölgenin izlenmesi teknik değerlendirmeye alınabilir.
Kayıtlarda mutlak basınç ile atmosfer basıncına göre ölçülen gösterge basıncı ayrılmalıdır. Mutlak basınç sıfıra yaklaştıkça vakum artar; göreli göstergelerde ise negatif değerler kullanılabilir. Farklı cihazların verilerini kıyaslarken birim, referans ve kalibrasyon bilgileri açık olmalıdır. Ekrandaki basamak sayısı tek başına ölçüm doğruluğu anlamına gelmez.
Kaçak kontrolünü üretim kaydına bağlayın
Reçine girişi öncesindeki kontrol, üretimin sonraki aşamalarını izleme ihtiyacını kaldırmaz. Hortum hareketi, ısınma veya torbanın yer değiştirmesi koşulları değiştirebilir. Hangi aşamalarda ölçüm yapılacağı ve sapmada nasıl hareket edileceği önceden belirlenmelidir.
Parça veya parti numarasıyla ilişkilendirilmiş başlangıç basıncı, test süresi, sıcaklık ve gözlem kayıtları sorun araştırmasını kolaylaştırır. Sonradan görülen bir yüzey kusurunun hangi üretim koşuluyla ilişkili olabileceği bu kayıtlarla incelenebilir. Vakum verisi, reçine karışımı ve kürleme kaydıyla birlikte anlam kazanır.
Tulkas'ın proses odaklı yaklaşımı
Tulkas, kompozit üretimini malzeme, laminasyon, kalıp ve işlem koşullarıyla birlikte değerlendirir. Vakum kullanılan projelerde sızdırmazlık ve basınç takibi de bu proses planının parçası olarak ele alınır. Kayıt ve kontrol kapsamı, parçanın kritik özellikleri ve proje gereksinimleri üzerinden belirlenir.
Sık Sorulan Sorular
Pompa sürekli çalışıyorsa kaçak önemsiz sayılabilir mi?
Hayır. Pompa kaçağı kısmen karşılayıp düşük basınç gösterebilir; ancak hava girişi laminat veya yüzey kalitesini etkileyebilir. Ayrıca pompanın çalışma koşulları değişebilir. Kabul kararı yalnızca pompanın çalışmasına göre verilmemelidir.
Her parça için aynı basınç tutma süresi kullanılabilir mi?
Ortak bir şirket prosedürü oluşturulabilir, fakat uygunluğu malzeme ve proses için doğrulanmalıdır. Büyük sistem hacmi, sıcaklık farkı ve gaz çıkışı aynı sürede farklı sonuçlar oluşturabilir. Test koşullarıyla kabul limiti birlikte tanımlanmalıdır.
Dijital gösterge kaçağın yerini gösterir mi?
Genellikle basıncı veya basınç değişimini gösterir; kaçağın konumunu tek başına belirlemez. Bölgesel kontrol, bağlantıların ayrıştırılması veya uygun kaçak tespit ekipmanı gerekebilir. Ölçümün amacıyla cihazın yeteneği birbirine karıştırılmamalıdır.
Vakum seviyesi uygunsa parçada boşluk oluşmaz mı?
Bu garanti edilemez. Elyafın ıslanması, reçine özellikleri, akış planı, geometri ve kürleme de sonucu etkiler. Vakum kontrolü, kapsamlı bir proses kontrolünün önemli bir bölümüdür; tek başına nihai kaliteyi kanıtlamaz.
Üretim koşullarını parçayla birlikte ele alalım
Parça geometrisini, malzeme sistemini ve kalite beklentilerini Tulkas ile paylaşın. Vakum, reçine akışı ve kürleme gereksinimlerini üretim planının bütününde değerlendirelim.