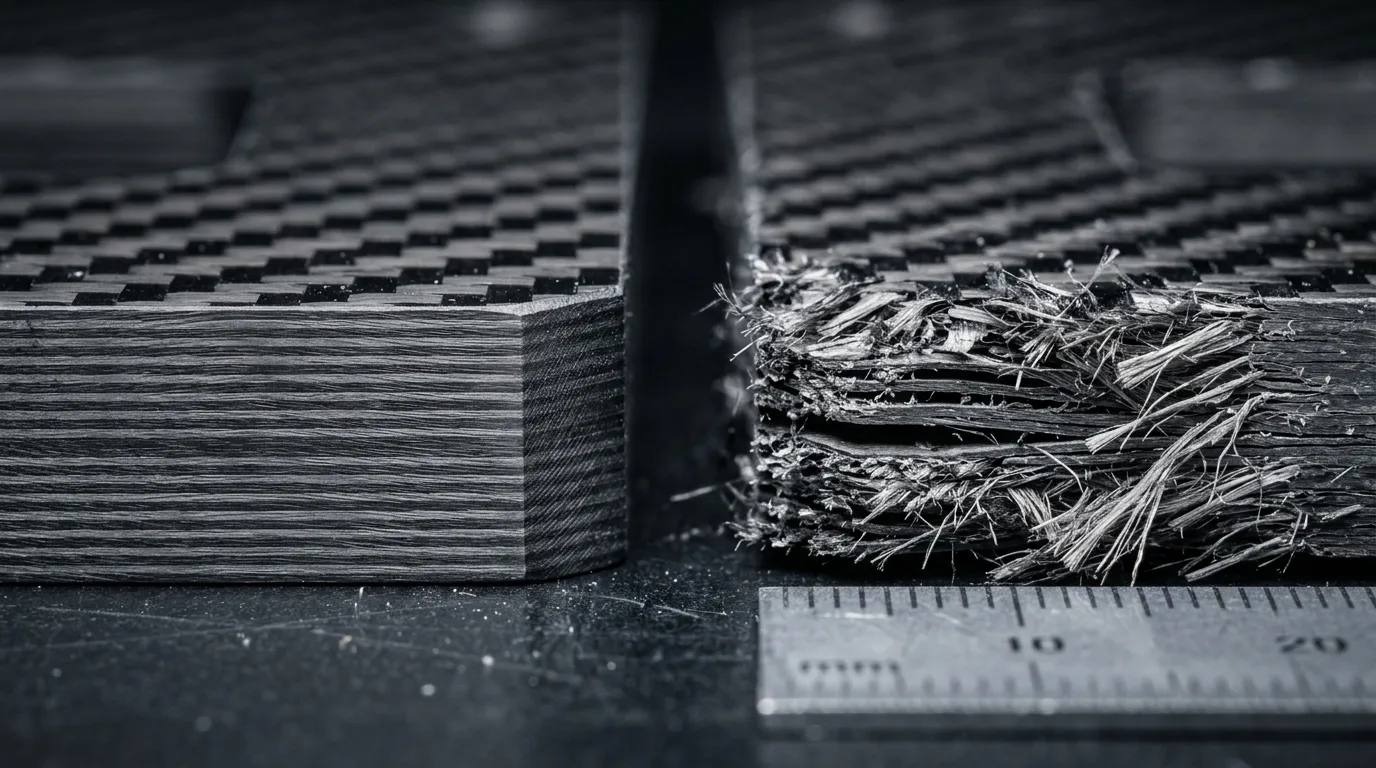
Kompozit işleme neden farklıdır?
Karbon fiber laminat, sert elyaflar ile daha farklı davranan bir polimer matristen oluşur. Kesici takım ilerlerken elyafla karşılaşma açısı ve katman yapısı değişebilir. Bu nedenle metaller için başarılı olan bir takım veya kesme yaklaşımı aynı sonucu kompozitte vermeyebilir.
İşleme değerlendirmesinde ölçünün yanında kenar yapısı da incelenmelidir. Parça dış sınırı tolerans içinde görünürken yüzey katmanlarında kalkma, kesilmemiş elyaflar veya iç ayrılma bulunabilir. Bu kusurların önemi, bölgenin işlevine ve yük durumuna göre belirlenir. Görünüş, ölçü ve yapısal uygunluk ayrı kontrol başlıklarıdır.
Delaminasyon nasıl oluşur?
Delaminasyon, laminat katmanları arasındaki ayrılmadır. İşleme sırasında oluşan kuvvetler katmanları birbirinden ayırmaya zorladığında ortaya çıkabilir. Delik çıkışları ve yeterince desteklenmeyen kenarlar bu bakımdan dikkat gerektirir. Son katmanların arkasında taşıyıcı malzeme kalmadığında aynı işlem koşulu farklı sonuç oluşturabilir.
Takım geometrisi, aşınma, ilerleme, kesme hızı ve parçanın bağlanması birlikte değerlendirilir. Kompozitlere yönelik kesici geometriler delaminasyonu sınırlamaya yardımcı olabilir; fakat tek başına uygun takım seçmek bütün sorunları ortadan kaldırmaz. Malzemenin katman yapısı ve tezgâh düzeni de sonucun parçasıdır.
Parça desteği ve kesim sırası neden önemlidir?
İnce bir plaka, kesme kuvveti altında hareket edebilir. Bu hareket hem ölçü sapması hem de yerel hasar oluşturabilir. Fikstür, parçayı sağlam tutarken sıkma bölgelerinde ezilme veya yüzey izi yaratmamalıdır. Vakumla bağlamada ise kesim ilerledikçe tutulan alanın ve sızdırmazlığın nasıl değişeceği hesaba katılır.
Kesim sırası da taşıyıcı düzeni etkiler. Büyük boşlukların veya dış konturun çok erken açılması, sonraki deliklerin işlenmesinde gerekli desteği azaltabilir. Geçici bağlantı bölgeleri ya da destek plakası gibi çözümler, parçanın şekline göre değerlendirilir. Sonradan ayrılan bölgelerin bitirme işlemi de kontrol planına dahil edilmelidir.
Delikler ve havşalar montaj yükleriyle değerlendirilir
Bir delik için yalnızca çapın doğru olması yeterli değildir. Konum, dairesellik, giriş ve çıkış yüzeyleri ile çevredeki laminatın durumu kontrol edilmelidir. Birden fazla parçanın üst üste bağlandığı yapılarda toleransların birikmesi montaj zorlamasına neden olabilir.
Havşa, bağlantı elemanını yüzeye gömmeyi sağlar; ancak malzeme kaldırarak yerel kesiti de değiştirir. İnce plakada derin havşa açmak, bağlantı çevresinde yeterli taşıyıcı katman bırakmayabilir. Havşa açısı, derinliği ve vida seçimi tasarım gereksinimi olarak tanımlanmalı, montaj sırasında el alışkanlığıyla belirlenmemelidir.
Takım aşınması ve proses kontrolü
Karbon elyafın aşındırıcı etkisi nedeniyle takım durumu zaman içinde değişebilir. İlk parçadaki iyi kenar kalitesi, üretimin tamamında aynı sonucu garanti etmez. Takım ömrü yalnızca kırılma anına göre değil, kabul edilen kenar ve delik kalitesine göre yönetilmelidir.
Kesme koşulları takım üreticisinin önerileri, malzeme ve numune sonuçlarıyla belirlenir. Her plaka için tek bir devir ve ilerleme değeri vermek doğru değildir. Isı, titreşim ve talaş uzaklaştırma da gözlenmelidir. İnce tozun uygun şekilde toplanması; çalışma ortamının, elektroniğin ve ekipmanın korunması için prosesin parçasıdır.
Tulkas'ta plaka ve işleme birlikte ele alınır
Tulkas'ın karbon plaka ve CNC kesimli FPV gövde yaklaşımında malzeme seçimi ile parça geometrisi birlikte değerlendirilir. Kritik kenarlar, delikler ve montaj yüzeyleri teknik resim üzerinde tanımlandığında üretim ve kontrol kapsamı netleşir. Böylece yalnızca şekli doğru kesilmiş değil, amaçlanan montaja uygun bir parça hedeflenir.
Sık Sorulan Sorular
Karbon fiber normal metal frezesiyle işlenebilir mi?
Bazı takımlar belirli koşullarda malzeme kaldırabilir; ancak uygunluk kenar kalitesi, takım ömrü ve hasar açısından doğrulanmalıdır. Kompozite uygun geometri ve kesme koşulları seçilmeden metal işleme parametreleri doğrudan aktarılmamalıdır.
Delaminasyon zımparayla giderilebilir mi?
Yüzeydeki bir çıkıntının temizlenmesi, katmanlar arasındaki ayrılmanın onarıldığı anlamına gelmez. Hasarın kapsamı ve parçanın işlevi değerlendirilmelidir. Yeniden işleme veya onarım ancak tanımlı kabul ve onarım yaklaşımıyla yapılmalıdır.
Ölçüsü doğru olan delik kabul edilebilir mi?
Çap ve konum doğruluğunun yanında delik çevresindeki hasar ve montaj gereksinimi de kontrol edilmelidir. Özellikle yük taşıyan bağlantılarda lif kopması veya katman ayrılması, ölçü uygun olsa bile önem taşıyabilir.
Aynı CNC programı farklı karbon plakalarda kullanılabilir mi?
Geometri aynı olsa da katman yapısı, reçine ve kalınlık değiştiğinde işleme davranışı değişebilir. Programın takım, ilerleme, bağlama ve kontrol adımları yeni malzemeyle doğrulanmalıdır. Sadece dosyanın açılması üretim onayı anlamına gelmez.
İşlenecek parçayı birlikte değerlendirelim
Teknik resminizi, plaka tanımını, kritik delik ve kenarları Tulkas ile paylaşın. Malzeme, CNC kesim ve montaj gereksinimlerini aynı üretim planı içinde ele alalım.